Domain verbesserungsmassnahmen.de kaufen?
Wir ziehen mit dem Projekt
verbesserungsmassnahmen.de um.
Sind Sie am Kauf der Domain
verbesserungsmassnahmen.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain verbesserungsmassnahmen.de kaufen?
Wie können Montagevorrichtungen in der Automobilindustrie zur Effizienzsteigerung und Qualitätsverbesserung eingesetzt werden?
Montagevorrichtungen in der Automobilindustrie können so konstruiert werden, dass sie die Montageprozesse optimieren und beschleunigen. Durch die Verwendung von speziellen Vorrichtungen können Fehler und Ausschuss reduziert werden, was zu einer Verbesserung der Produktqualität führt. Zudem ermöglichen Montagevorrichtungen eine ergonomischere Arbeitsweise, was die Effizienz der Mitarbeiter steigert und die Arbeitsbelastung verringert. Darüber hinaus können Montagevorrichtungen auch die Flexibilität in der Produktion erhöhen, indem sie den schnellen Wechsel zwischen verschiedenen Produktvarianten ermöglichen. **
Wie können Montagevorrichtungen in der Automobilindustrie zur Effizienzsteigerung und Qualitätsverbesserung eingesetzt werden?
Montagevorrichtungen in der Automobilindustrie können zur Effizienzsteigerung beitragen, indem sie den Arbeitsprozess optimieren und die Montagezeiten verkürzen. Durch die Verwendung von Montagevorrichtungen können Fehler und Ausschuss reduziert werden, was zu einer Qualitätsverbesserung führt. Zudem ermöglichen Montagevorrichtungen eine ergonomischere Arbeitsweise, was die Gesundheit der Mitarbeiter fördert und die Effizienz steigert. Darüber hinaus können Montagevorrichtungen dazu beitragen, die Flexibilität in der Produktion zu erhöhen, indem sie den schnellen Wechsel zwischen verschiedenen Produktvarianten ermöglichen. **


Ähnliche Suchbegriffe für Buttering
Top-Angebote
Produkte zum Begriff Buttering:
-
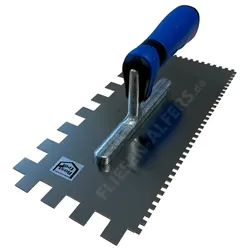
Zahnkelle Buttering-Floating 15 / 4 mm ZahnungZahnkelle Buttering-Floating – 15 / 4 mm Zahnung Eine Kelle, zwei Zahnungen: 15 mm auf der einen Seite für den Untergrund, 4 mm auf der anderen für die Fliesenrückseite. Genau das ist das Buttering-Floating-Verfahren – und genau dafür braucht man normalerweise zwei Werkzeuge. Diese Kelle spart das zweite und den ständigen Wechsel dazwischen. Zugeschnitten auf Formate über 60 cm Kantenlänge. 15 mm für den Untergrund 4 mm für die Rückseite eine Kelle beides in einem Was Buttering-Floating bedeutet Beim Buttering-Floating wird der Kleber doppelt aufgetragen: „Floating“ ist der aufgekämmte Kleber auf dem Untergrund, „Buttering“ der zusätzliche Auftrag auf der Fliesenrückseite. Ziel ist eine nahezu hohlraumfreie Bettung – und das erreicht man mit einseitigem Auftrag ab einer bestimmten Formatgröße nicht mehr zuverlässig. Deutlich höhere Benetzung In Fachkreisen wird für das Verfahren eine Bettung von mindestens etwa 90 % als praxisgerechter Zielwert genannt. Pflicht in kritischen Bereichen Im Außenbereich und in Schwimmbecken gilt das Verfahren als erforderlich, weil Hohlräume dort zu Frost- und Wasserschäden führen. Unverzichtbar bei Großformaten Je größer das Format, desto schwerer ist eine hohlraumfreie Bettung – oberhalb von etwa 60 cm Kantenlänge deutlich. Sicherheit bei Naturstein Bei Naturstein und kalibrierten Platten mit unruhiger Rückseite ist der zweite Auftrag oft der einzige Weg zu einer vollflächigen Bettung. Warum eine Doppelzahnung praktisch ist Die beiden Aufträge brauchen unterschiedliche Riefenhöhen. Auf dem Untergrund soll das Kleberbett das Volumen bringen, auf der Fliesenrückseite genügt eine dünne, satte Kontaktschicht – ein zu dickes Buttering drückt sich nur in die Fugen. Mit dieser Kelle wechseln Sie dafür nur die Seite: 1 Untergrund mit 15 mm aufkämmen Riefen parallel ziehen, immer in eine Richtung. 2 Kelle drehen Statt zum zweiten Werkzeug zu greifen, nutzen Sie die 4-mm-Seite. 3 Fliesenrückseite dünn durchkämmen Satt, aber flach – eine geschlossene Kontaktschicht genügt. 4 Fliese quer zu den Riefen einschieben Andrücken, nicht drehen. Die parallelen Riefen führen die Luft nach außen. Warum die Benetzung über die Haltbarkeit entscheidet Ein Hohlraum unter der Fliese ist keine Schönheitsfrage. Er ist die Stelle, an der die Fliese bei punktueller Belastung bricht, an der im Nassbereich Wasser stehen bleibt und an der im Außenbereich Frost die Fliese absprengt. Die Zahnkelle ist das Werkzeug, mit dem Sie das steuern. Als Praxis-Richtwert gilt eine Benetzung der Fliesenrückseite von mindestens etwa 85 %. Im Nassbereich wird üblicherweise ein höherer Wert von etwa 95 % angestrebt. Für das Buttering-Floating-Verfahren wird in Fachkreisen eine Bettung von mindestens 90 % als praxisgerechter Zielwert genannt. Die Ausführung keramischer Bekleidungen im Dünnbettverfahren regelt DIN 18157; die früher aus DIN 18156-2 bekannte 65-%-Anforderung ist mit der Einführung von DIN EN 12004 entfallen. Prüfen Sie die Benetzung am Anfang jeder Fläche: Erste Fliese setzen, andrücken, wieder abnehmen und die Rückseite ansehen. Diese eine Minute verhindert, dass Sie eine ganze Fläche mit zu kleiner Zahnung verlegen. Offene Zeit im Auge behalten Aufgekämmter Kleber bildet nach kurzer Zeit eine Haut. Ist sie da, trägt der Kleber nicht mehr – erkennbar daran, dass beim Fingertest kein Material mehr am Finger haftet. Dann muss der Bereich abgenommen und neu aufgezogen werden. Kämmen Sie deshalb nur so viel Fläche vor, wie Sie in der offenen Zeit belegen können. Nach der Arbeit sofort reinigen Angetrockneter Klebermörtel verrundet die Zahnung. Eine verrundete Zahnung zieht flachere Riefen und damit weniger Kleberbett, ohne dass Sie es merken. Kelle deshalb direkt nach dem Einsatz mit Wasser abwaschen und trocken weglegen. Technische Daten Produktart Zahnkelle für das Buttering-Floating-Verfahren Zahnung 15 / 4 mm (Doppelzahnung) Große Zahnung 15 mm – für den Untergrund Kleine Zahnung 4 mm – für die Fliesenrückseite Griff ergonomisch, rutschfest Einsatz Kleberauftrag bei Fliesen- und Plattenverlegung, besonders Großformate Verpackungs-Einheit 1 Stück Muss ich immer Buttering-Floating machen? Nein. Bei kleinen bis mittleren Formaten im Innenbereich genügt in der Regel der einseitige Auftrag. Erforderlich wird das Verfahren bei Großformaten, im Außenbereich, in Schwimmbecken und generell bei hoch belasteten Flächen. Verbraucht das nicht viel mehr Kleber? Etwas mehr, ja. Der Mehrverbrauch ist aber deutlich geringer als die Kosten eines Schadensfalls durch Hohlräume – und bei Großformaten ist der zweite Auftrag ohnehin nicht optional. Welche der beiden Doppelzahnungen ist die richtige für mich? Die 12/4-mm-Kelle deckt Formate bis etwa 60 × 60 cm ab, die 15/4-mm-Kelle ist für Großformate darüber gedacht. Ausschlaggebend ist zusätzlich die Ebenheit Ihres Untergrunds. Kann ich damit auch normal einseitig arbeiten? Ja. Nutzen Sie dann einfach di9,50 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Olavarria, Marco: Agile ProzessoptimierungAgile Prozessoptimierung , Prozesse schnell, einfach und wirkungsvoll verbessern , Bremsbeläge > Bremsen & Bremsenteile , Erscheinungsjahr: 20210412, Produktform: Kartoniert, Beilage: kartoniert, Autoren: Olavarria, Marco~Buschow, Sabrina, Seitenzahl/Blattzahl: 158, Abbildungen: mit grafischen Darstellungen, Keyword: Prozessdurchlauf; Agilität; Management; Ziele; Workshop, Fachschema: Management / Strategisches Management~Strategisches Management~Unternehmensstrategie / Strategisches Management~Innovationsmanagement~Management / Innovationsmanagement~Führung / Unternehmensführung~Unternehmensführung~Management / Projektmanagement~Projektmanagement - Projektmarketing~Makroökonomie~Ökonomik / Makroökonomik~Entrepreneurship~Betriebswirtschaft - Betriebswirtschaftslehre, Fachkategorie: Strategisches Management~Management: Innovation~Unternehmensführung~Makroökonomie~Betriebswirtschaftslehre, allgemein, Warengruppe: HC/Betriebswirtschaft, Fachkategorie: Projektmanagement, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: Vahlen Franz GmbH, Verlag: Vahlen Franz GmbH, Verlag: Vahlen, Franz, GmbH, Verlag, Länge: 238, Breite: 188, Höhe: 15, Gewicht: 390, Produktform: Kartoniert, Genre: Sozialwissenschaften/Recht/Wirtschaft, Genre: Sozialwissenschaften/Recht/Wirtschaft, Herkunftsland: SLOWAKEI (SK), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Kennzeichnung von Titeln mit einer Relevanz > 30, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel,29,80 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Zahnkelle Buttering-Floating 12 / 4 mm ZahnungZahnkelle Buttering-Floating – 12 / 4 mm Zahnung Eine Kelle, zwei Zahnungen: 12 mm auf der einen Seite für den Untergrund, 4 mm auf der anderen für die Fliesenrückseite. Genau das ist das Buttering-Floating-Verfahren – und genau dafür braucht man normalerweise zwei Werkzeuge. Diese Kelle spart das zweite und den ständigen Wechsel dazwischen. Zugeschnitten auf Formate bis etwa 60 × 60 cm. 12 mm für den Untergrund 4 mm für die Rückseite eine Kelle beides in einem Was Buttering-Floating bedeutet Beim Buttering-Floating wird der Kleber doppelt aufgetragen: „Floating“ ist der aufgekämmte Kleber auf dem Untergrund, „Buttering“ der zusätzliche Auftrag auf der Fliesenrückseite. Ziel ist eine nahezu hohlraumfreie Bettung – und das erreicht man mit einseitigem Auftrag ab einer bestimmten Formatgröße nicht mehr zuverlässig. Deutlich höhere Benetzung In Fachkreisen wird für das Verfahren eine Bettung von mindestens etwa 90 % als praxisgerechter Zielwert genannt. Pflicht in kritischen Bereichen Im Außenbereich und in Schwimmbecken gilt das Verfahren als erforderlich, weil Hohlräume dort zu Frost- und Wasserschäden führen. Unverzichtbar bei Großformaten Je größer das Format, desto schwerer ist eine hohlraumfreie Bettung – oberhalb von etwa 60 cm Kantenlänge deutlich. Sicherheit bei Naturstein Bei Naturstein und kalibrierten Platten mit unruhiger Rückseite ist der zweite Auftrag oft der einzige Weg zu einer vollflächigen Bettung. Warum eine Doppelzahnung praktisch ist Die beiden Aufträge brauchen unterschiedliche Riefenhöhen. Auf dem Untergrund soll das Kleberbett das Volumen bringen, auf der Fliesenrückseite genügt eine dünne, satte Kontaktschicht – ein zu dickes Buttering drückt sich nur in die Fugen. Mit dieser Kelle wechseln Sie dafür nur die Seite: 1 Untergrund mit 12 mm aufkämmen Riefen parallel ziehen, immer in eine Richtung. 2 Kelle drehen Statt zum zweiten Werkzeug zu greifen, nutzen Sie die 4-mm-Seite. 3 Fliesenrückseite dünn durchkämmen Satt, aber flach – eine geschlossene Kontaktschicht genügt. 4 Fliese quer zu den Riefen einschieben Andrücken, nicht drehen. Die parallelen Riefen führen die Luft nach außen. Warum die Benetzung über die Haltbarkeit entscheidet Ein Hohlraum unter der Fliese ist keine Schönheitsfrage. Er ist die Stelle, an der die Fliese bei punktueller Belastung bricht, an der im Nassbereich Wasser stehen bleibt und an der im Außenbereich Frost die Fliese absprengt. Die Zahnkelle ist das Werkzeug, mit dem Sie das steuern. Als Praxis-Richtwert gilt eine Benetzung der Fliesenrückseite von mindestens etwa 85 %. Im Nassbereich wird üblicherweise ein höherer Wert von etwa 95 % angestrebt. Für das Buttering-Floating-Verfahren wird in Fachkreisen eine Bettung von mindestens 90 % als praxisgerechter Zielwert genannt. Die Ausführung keramischer Bekleidungen im Dünnbettverfahren regelt DIN 18157; die früher aus DIN 18156-2 bekannte 65-%-Anforderung ist mit der Einführung von DIN EN 12004 entfallen. Prüfen Sie die Benetzung am Anfang jeder Fläche: Erste Fliese setzen, andrücken, wieder abnehmen und die Rückseite ansehen. Diese eine Minute verhindert, dass Sie eine ganze Fläche mit zu kleiner Zahnung verlegen. Offene Zeit im Auge behalten Aufgekämmter Kleber bildet nach kurzer Zeit eine Haut. Ist sie da, trägt der Kleber nicht mehr – erkennbar daran, dass beim Fingertest kein Material mehr am Finger haftet. Dann muss der Bereich abgenommen und neu aufgezogen werden. Kämmen Sie deshalb nur so viel Fläche vor, wie Sie in der offenen Zeit belegen können. Nach der Arbeit sofort reinigen Angetrockneter Klebermörtel verrundet die Zahnung. Eine verrundete Zahnung zieht flachere Riefen und damit weniger Kleberbett, ohne dass Sie es merken. Kelle deshalb direkt nach dem Einsatz mit Wasser abwaschen und trocken weglegen. Technische Daten Produktart Zahnkelle für das Buttering-Floating-Verfahren Zahnung 12 / 4 mm (Doppelzahnung) Große Zahnung 12 mm – für den Untergrund Kleine Zahnung 4 mm – für die Fliesenrückseite Griff ergonomisch, rutschfest Einsatz Kleberauftrag bei Fliesen- und Plattenverlegung, besonders Großformate Verpackungs-Einheit 1 Stück Hersteller-Referenz FA800124 Muss ich immer Buttering-Floating machen? Nein. Bei kleinen bis mittleren Formaten im Innenbereich genügt in der Regel der einseitige Auftrag. Erforderlich wird das Verfahren bei Großformaten, im Außenbereich, in Schwimmbecken und generell bei hoch belasteten Flächen. Verbraucht das nicht viel mehr Kleber? Etwas mehr, ja. Der Mehrverbrauch ist aber deutlich geringer als die Kosten eines Schadensfalls durch Hohlräume – und bei Großformaten ist der zweite Auftrag ohnehin nicht optional. Welche der beiden Doppelzahnungen ist die richtige für mich? Die 12/4-mm-Kelle deckt Formate bis etwa 60 × 60 cm ab, die 15/4-mm-Kelle ist für Großformate darüber gedacht. Ausschlaggebend ist zusätzlich die Ebenheit Ihres Untergrunds. Kann ich damit auch normal einseitig arbeiten? Ja9,70 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
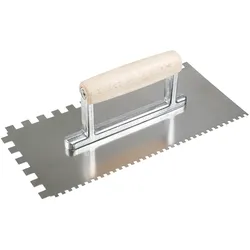
Hufa Buttering-Floating Kelle Edelstahl Holzgriff 280x130mm 4x4/10x10mm gezahntHufa Buttering-Floating Kelle Edelstahl mit Naturholzgriff 280 x 130mm, eine Kelle mit 4x4mm und 10x10mm Zahnung, zum gleichmäßigen Auftragen von Fliesenkleber, vor der Verlegung von Fliesen, Platten, Mosaik etc. Die Marke der Fliesenleger! Technische Daten: zwei Zahnungen: 4x4mm und 10x10mm, Größe: 280x130mm, Edelstahl rostfrei, mit Naturholz Griff mit Doppelstütze, Made in Germany. Branchen: Handwerker, Fliesen-Platten-Mosaikleger, Hobby und Heimwerker. Weitere Informationen siehe Download!17,35 €*Versand: 6,95 €Sichere Weiterleitung zum Anbieter

-
Wie können Spannsysteme in der Automobilindustrie zur Effizienzsteigerung und Qualitätsverbesserung eingesetzt werden?
Spannsysteme in der Automobilindustrie können zur Effizienzsteigerung beitragen, indem sie die Prozesszeiten reduzieren. Durch die Verwendung von Spannsystemen können Teile schneller und präziser positioniert und fixiert werden, was zu einer verbesserten Produktionsgeschwindigkeit führt. Darüber hinaus können Spannsysteme die Qualität verbessern, indem sie die Wiederholgenauigkeit und die Maßhaltigkeit der Bauteile sicherstellen. Dies trägt dazu bei, Ausschuss zu reduzieren und die Produktqualität zu erhöhen. Darüber hinaus ermöglichen Spannsysteme eine flexiblere Fertigung, da sie es ermöglichen, verschiedene Bauteile schnell und einfach zu fixieren, was zu einer verbesserten Anpassungsfähigkeit der Produktion führt. **
-
Wie können Montagehilfen in der Automobilindustrie zur Effizienzsteigerung und Qualitätsverbesserung eingesetzt werden?
Montagehilfen in der Automobilindustrie können zur Effizienzsteigerung beitragen, indem sie den Arbeitsprozess optimieren und die Montagezeiten verkürzen. Sie können auch die Qualität verbessern, indem sie die Genauigkeit und Präzision bei der Montage von Bauteilen erhöhen. Darüber hinaus können Montagehilfen dazu beitragen, die Arbeitsbelastung der Mitarbeiter zu reduzieren und somit die Fehlerquote zu senken. Durch den Einsatz von Montagehilfen können auch ergonomische Arbeitsbedingungen geschaffen werden, was zu einer Steigerung der Arbeitszufriedenheit und Produktivität führen kann. **
-
Wie können Montagehilfen in der Automobilindustrie zur Effizienzsteigerung und Qualitätsverbesserung eingesetzt werden?
Montagehilfen in der Automobilindustrie können zur Effizienzsteigerung beitragen, indem sie den Arbeitsprozess beschleunigen und die Arbeitsbelastung der Mitarbeiter reduzieren. Sie können auch die Qualität verbessern, indem sie die Genauigkeit und Präzision bei der Montage von Bauteilen erhöhen. Darüber hinaus können Montagehilfen dazu beitragen, Fehler und Ausschuss zu minimieren, indem sie die Mitarbeiter bei der Einhaltung von Montagevorschriften und -standards unterstützen. Durch den Einsatz von Montagehilfen können die Produktionskosten gesenkt und die Produktivität gesteigert werden, was letztendlich zu einer verbesserten Wettbewerbsfähigkeit führt. **
-
Welche fortschrittlichen Herstellungstechnologien werden in der Industrie zur Effizienzsteigerung und Qualitätsverbesserung eingesetzt?
In der Industrie werden fortschrittliche Herstellungstechnologien wie Automatisierung, Robotik und künstliche Intelligenz eingesetzt, um die Effizienz zu steigern und die Qualität zu verbessern. Durch den Einsatz von 3D-Druck können komplexe Bauteile schneller und kostengünstiger hergestellt werden. Die Implementierung von IoT-Technologien ermöglicht eine vorausschauende Wartung und optimiert die Produktionsprozesse. **


Welche Rolle spielt die Herstellungstechnik bei der Effizienzsteigerung und Qualitätsverbesserung in der Fertigungsindustrie?
Die Herstellungstechnik spielt eine entscheidende Rolle bei der Effizienzsteigerung, da sie die Produktionsprozesse optimiert und automatisiert. Durch den Einsatz moderner Herstellungstechniken können Unternehmen Zeit und Kosten sparen, was zu einer Steigerung der Produktivität führt. Zudem ermöglicht die Herstellungstechnik eine Verbesserung der Produktqualität, da sie präzisere und konsistente Ergebnisse liefert. Durch die kontinuierliche Weiterentwicklung von Herstellungstechniken können Unternehmen wettbewerbsfähig bleiben und ihre Produkte auf dem Markt erfolgreich positionieren. **
Wie kann 3D-Scanning in verschiedenen Branchen zur Effizienzsteigerung und Qualitätsverbesserung eingesetzt werden?
3D-Scanning kann in der Automobilindustrie eingesetzt werden, um präzise Modelle von Fahrzeugteilen zu erstellen und so die Produktentwicklung zu beschleunigen. In der Architekturbranche kann 3D-Scanning genutzt werden, um präzise Vermessungen von Gebäuden durchzuführen und Fehler bei Bauprojekten zu minimieren. Im Gesundheitswesen kann 3D-Scanning zur Herstellung maßgeschneiderter Prothesen und Implantate verwendet werden, um die Genauigkeit und Passform zu verbessern. **
Top-Angebote
Produkte zum Begriff Buttering:
-
Zahnkelle Buttering-Floating 15 / 4 mm ZahnungZahnkelle Buttering-Floating – 15 / 4 mm Zahnung Eine Kelle, zwei Zahnungen: 15 mm auf der einen Seite für den Untergrund, 4 mm auf der anderen für die Fliesenrückseite. Genau das ist das Buttering-Floating-Verfahren – und genau dafür braucht man normalerweise zwei Werkzeuge. Diese Kelle spart das zweite und den ständigen Wechsel dazwischen. Zugeschnitten auf Formate über 60 cm Kantenlänge. 15 mm für den Untergrund 4 mm für die Rückseite eine Kelle beides in einem Was Buttering-Floating bedeutet Beim Buttering-Floating wird der Kleber doppelt aufgetragen: „Floating“ ist der aufgekämmte Kleber auf dem Untergrund, „Buttering“ der zusätzliche Auftrag auf der Fliesenrückseite. Ziel ist eine nahezu hohlraumfreie Bettung – und das erreicht man mit einseitigem Auftrag ab einer bestimmten Formatgröße nicht mehr zuverlässig. Deutlich höhere Benetzung In Fachkreisen wird für das Verfahren eine Bettung von mindestens etwa 90 % als praxisgerechter Zielwert genannt. Pflicht in kritischen Bereichen Im Außenbereich und in Schwimmbecken gilt das Verfahren als erforderlich, weil Hohlräume dort zu Frost- und Wasserschäden führen. Unverzichtbar bei Großformaten Je größer das Format, desto schwerer ist eine hohlraumfreie Bettung – oberhalb von etwa 60 cm Kantenlänge deutlich. Sicherheit bei Naturstein Bei Naturstein und kalibrierten Platten mit unruhiger Rückseite ist der zweite Auftrag oft der einzige Weg zu einer vollflächigen Bettung. Warum eine Doppelzahnung praktisch ist Die beiden Aufträge brauchen unterschiedliche Riefenhöhen. Auf dem Untergrund soll das Kleberbett das Volumen bringen, auf der Fliesenrückseite genügt eine dünne, satte Kontaktschicht – ein zu dickes Buttering drückt sich nur in die Fugen. Mit dieser Kelle wechseln Sie dafür nur die Seite: 1 Untergrund mit 15 mm aufkämmen Riefen parallel ziehen, immer in eine Richtung. 2 Kelle drehen Statt zum zweiten Werkzeug zu greifen, nutzen Sie die 4-mm-Seite. 3 Fliesenrückseite dünn durchkämmen Satt, aber flach – eine geschlossene Kontaktschicht genügt. 4 Fliese quer zu den Riefen einschieben Andrücken, nicht drehen. Die parallelen Riefen führen die Luft nach außen. Warum die Benetzung über die Haltbarkeit entscheidet Ein Hohlraum unter der Fliese ist keine Schönheitsfrage. Er ist die Stelle, an der die Fliese bei punktueller Belastung bricht, an der im Nassbereich Wasser stehen bleibt und an der im Außenbereich Frost die Fliese absprengt. Die Zahnkelle ist das Werkzeug, mit dem Sie das steuern. Als Praxis-Richtwert gilt eine Benetzung der Fliesenrückseite von mindestens etwa 85 %. Im Nassbereich wird üblicherweise ein höherer Wert von etwa 95 % angestrebt. Für das Buttering-Floating-Verfahren wird in Fachkreisen eine Bettung von mindestens 90 % als praxisgerechter Zielwert genannt. Die Ausführung keramischer Bekleidungen im Dünnbettverfahren regelt DIN 18157; die früher aus DIN 18156-2 bekannte 65-%-Anforderung ist mit der Einführung von DIN EN 12004 entfallen. Prüfen Sie die Benetzung am Anfang jeder Fläche: Erste Fliese setzen, andrücken, wieder abnehmen und die Rückseite ansehen. Diese eine Minute verhindert, dass Sie eine ganze Fläche mit zu kleiner Zahnung verlegen. Offene Zeit im Auge behalten Aufgekämmter Kleber bildet nach kurzer Zeit eine Haut. Ist sie da, trägt der Kleber nicht mehr – erkennbar daran, dass beim Fingertest kein Material mehr am Finger haftet. Dann muss der Bereich abgenommen und neu aufgezogen werden. Kämmen Sie deshalb nur so viel Fläche vor, wie Sie in der offenen Zeit belegen können. Nach der Arbeit sofort reinigen Angetrockneter Klebermörtel verrundet die Zahnung. Eine verrundete Zahnung zieht flachere Riefen und damit weniger Kleberbett, ohne dass Sie es merken. Kelle deshalb direkt nach dem Einsatz mit Wasser abwaschen und trocken weglegen. Technische Daten Produktart Zahnkelle für das Buttering-Floating-Verfahren Zahnung 15 / 4 mm (Doppelzahnung) Große Zahnung 15 mm – für den Untergrund Kleine Zahnung 4 mm – für die Fliesenrückseite Griff ergonomisch, rutschfest Einsatz Kleberauftrag bei Fliesen- und Plattenverlegung, besonders Großformate Verpackungs-Einheit 1 Stück Muss ich immer Buttering-Floating machen? Nein. Bei kleinen bis mittleren Formaten im Innenbereich genügt in der Regel der einseitige Auftrag. Erforderlich wird das Verfahren bei Großformaten, im Außenbereich, in Schwimmbecken und generell bei hoch belasteten Flächen. Verbraucht das nicht viel mehr Kleber? Etwas mehr, ja. Der Mehrverbrauch ist aber deutlich geringer als die Kosten eines Schadensfalls durch Hohlräume – und bei Großformaten ist der zweite Auftrag ohnehin nicht optional. Welche der beiden Doppelzahnungen ist die richtige für mich? Die 12/4-mm-Kelle deckt Formate bis etwa 60 × 60 cm ab, die 15/4-mm-Kelle ist für Großformate darüber gedacht. Ausschlaggebend ist zusätzlich die Ebenheit Ihres Untergrunds. Kann ich damit auch normal einseitig arbeiten? Ja. Nutzen Sie dann einfach di9,50 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Olavarria, Marco: Agile ProzessoptimierungAgile Prozessoptimierung , Prozesse schnell, einfach und wirkungsvoll verbessern , Bremsbeläge > Bremsen & Bremsenteile , Erscheinungsjahr: 20210412, Produktform: Kartoniert, Beilage: kartoniert, Autoren: Olavarria, Marco~Buschow, Sabrina, Seitenzahl/Blattzahl: 158, Abbildungen: mit grafischen Darstellungen, Keyword: Prozessdurchlauf; Agilität; Management; Ziele; Workshop, Fachschema: Management / Strategisches Management~Strategisches Management~Unternehmensstrategie / Strategisches Management~Innovationsmanagement~Management / Innovationsmanagement~Führung / Unternehmensführung~Unternehmensführung~Management / Projektmanagement~Projektmanagement - Projektmarketing~Makroökonomie~Ökonomik / Makroökonomik~Entrepreneurship~Betriebswirtschaft - Betriebswirtschaftslehre, Fachkategorie: Strategisches Management~Management: Innovation~Unternehmensführung~Makroökonomie~Betriebswirtschaftslehre, allgemein, Warengruppe: HC/Betriebswirtschaft, Fachkategorie: Projektmanagement, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: Vahlen Franz GmbH, Verlag: Vahlen Franz GmbH, Verlag: Vahlen, Franz, GmbH, Verlag, Länge: 238, Breite: 188, Höhe: 15, Gewicht: 390, Produktform: Kartoniert, Genre: Sozialwissenschaften/Recht/Wirtschaft, Genre: Sozialwissenschaften/Recht/Wirtschaft, Herkunftsland: SLOWAKEI (SK), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Kennzeichnung von Titeln mit einer Relevanz > 30, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel,29,80 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie können Montagevorrichtungen in der Automobilindustrie zur Effizienzsteigerung und Qualitätsverbesserung eingesetzt werden?
Montagevorrichtungen in der Automobilindustrie können so konstruiert werden, dass sie die Montageprozesse optimieren und beschleunigen. Durch die Verwendung von speziellen Vorrichtungen können Fehler und Ausschuss reduziert werden, was zu einer Verbesserung der Produktqualität führt. Zudem ermöglichen Montagevorrichtungen eine ergonomischere Arbeitsweise, was die Effizienz der Mitarbeiter steigert und die Arbeitsbelastung verringert. Darüber hinaus können Montagevorrichtungen auch die Flexibilität in der Produktion erhöhen, indem sie den schnellen Wechsel zwischen verschiedenen Produktvarianten ermöglichen. **
-
Wie können Montagevorrichtungen in der Automobilindustrie zur Effizienzsteigerung und Qualitätsverbesserung eingesetzt werden?
Montagevorrichtungen in der Automobilindustrie können zur Effizienzsteigerung beitragen, indem sie den Arbeitsprozess optimieren und die Montagezeiten verkürzen. Durch die Verwendung von Montagevorrichtungen können Fehler und Ausschuss reduziert werden, was zu einer Qualitätsverbesserung führt. Zudem ermöglichen Montagevorrichtungen eine ergonomischere Arbeitsweise, was die Gesundheit der Mitarbeiter fördert und die Effizienz steigert. Darüber hinaus können Montagevorrichtungen dazu beitragen, die Flexibilität in der Produktion zu erhöhen, indem sie den schnellen Wechsel zwischen verschiedenen Produktvarianten ermöglichen. **
-
Wie können Spannsysteme in der Automobilindustrie zur Effizienzsteigerung und Qualitätsverbesserung eingesetzt werden?
Spannsysteme in der Automobilindustrie können zur Effizienzsteigerung beitragen, indem sie die Prozesszeiten reduzieren. Durch die Verwendung von Spannsystemen können Teile schneller und präziser positioniert und fixiert werden, was zu einer verbesserten Produktionsgeschwindigkeit führt. Darüber hinaus können Spannsysteme die Qualität verbessern, indem sie die Wiederholgenauigkeit und die Maßhaltigkeit der Bauteile sicherstellen. Dies trägt dazu bei, Ausschuss zu reduzieren und die Produktqualität zu erhöhen. Darüber hinaus ermöglichen Spannsysteme eine flexiblere Fertigung, da sie es ermöglichen, verschiedene Bauteile schnell und einfach zu fixieren, was zu einer verbesserten Anpassungsfähigkeit der Produktion führt. **
-
Wie können Montagehilfen in der Automobilindustrie zur Effizienzsteigerung und Qualitätsverbesserung eingesetzt werden?
Montagehilfen in der Automobilindustrie können zur Effizienzsteigerung beitragen, indem sie den Arbeitsprozess optimieren und die Montagezeiten verkürzen. Sie können auch die Qualität verbessern, indem sie die Genauigkeit und Präzision bei der Montage von Bauteilen erhöhen. Darüber hinaus können Montagehilfen dazu beitragen, die Arbeitsbelastung der Mitarbeiter zu reduzieren und somit die Fehlerquote zu senken. Durch den Einsatz von Montagehilfen können auch ergonomische Arbeitsbedingungen geschaffen werden, was zu einer Steigerung der Arbeitszufriedenheit und Produktivität führen kann. **
Ähnliche Suchbegriffe für Buttering
-
Zahnkelle Buttering-Floating 12 / 4 mm ZahnungZahnkelle Buttering-Floating – 12 / 4 mm Zahnung Eine Kelle, zwei Zahnungen: 12 mm auf der einen Seite für den Untergrund, 4 mm auf der anderen für die Fliesenrückseite. Genau das ist das Buttering-Floating-Verfahren – und genau dafür braucht man normalerweise zwei Werkzeuge. Diese Kelle spart das zweite und den ständigen Wechsel dazwischen. Zugeschnitten auf Formate bis etwa 60 × 60 cm. 12 mm für den Untergrund 4 mm für die Rückseite eine Kelle beides in einem Was Buttering-Floating bedeutet Beim Buttering-Floating wird der Kleber doppelt aufgetragen: „Floating“ ist der aufgekämmte Kleber auf dem Untergrund, „Buttering“ der zusätzliche Auftrag auf der Fliesenrückseite. Ziel ist eine nahezu hohlraumfreie Bettung – und das erreicht man mit einseitigem Auftrag ab einer bestimmten Formatgröße nicht mehr zuverlässig. Deutlich höhere Benetzung In Fachkreisen wird für das Verfahren eine Bettung von mindestens etwa 90 % als praxisgerechter Zielwert genannt. Pflicht in kritischen Bereichen Im Außenbereich und in Schwimmbecken gilt das Verfahren als erforderlich, weil Hohlräume dort zu Frost- und Wasserschäden führen. Unverzichtbar bei Großformaten Je größer das Format, desto schwerer ist eine hohlraumfreie Bettung – oberhalb von etwa 60 cm Kantenlänge deutlich. Sicherheit bei Naturstein Bei Naturstein und kalibrierten Platten mit unruhiger Rückseite ist der zweite Auftrag oft der einzige Weg zu einer vollflächigen Bettung. Warum eine Doppelzahnung praktisch ist Die beiden Aufträge brauchen unterschiedliche Riefenhöhen. Auf dem Untergrund soll das Kleberbett das Volumen bringen, auf der Fliesenrückseite genügt eine dünne, satte Kontaktschicht – ein zu dickes Buttering drückt sich nur in die Fugen. Mit dieser Kelle wechseln Sie dafür nur die Seite: 1 Untergrund mit 12 mm aufkämmen Riefen parallel ziehen, immer in eine Richtung. 2 Kelle drehen Statt zum zweiten Werkzeug zu greifen, nutzen Sie die 4-mm-Seite. 3 Fliesenrückseite dünn durchkämmen Satt, aber flach – eine geschlossene Kontaktschicht genügt. 4 Fliese quer zu den Riefen einschieben Andrücken, nicht drehen. Die parallelen Riefen führen die Luft nach außen. Warum die Benetzung über die Haltbarkeit entscheidet Ein Hohlraum unter der Fliese ist keine Schönheitsfrage. Er ist die Stelle, an der die Fliese bei punktueller Belastung bricht, an der im Nassbereich Wasser stehen bleibt und an der im Außenbereich Frost die Fliese absprengt. Die Zahnkelle ist das Werkzeug, mit dem Sie das steuern. Als Praxis-Richtwert gilt eine Benetzung der Fliesenrückseite von mindestens etwa 85 %. Im Nassbereich wird üblicherweise ein höherer Wert von etwa 95 % angestrebt. Für das Buttering-Floating-Verfahren wird in Fachkreisen eine Bettung von mindestens 90 % als praxisgerechter Zielwert genannt. Die Ausführung keramischer Bekleidungen im Dünnbettverfahren regelt DIN 18157; die früher aus DIN 18156-2 bekannte 65-%-Anforderung ist mit der Einführung von DIN EN 12004 entfallen. Prüfen Sie die Benetzung am Anfang jeder Fläche: Erste Fliese setzen, andrücken, wieder abnehmen und die Rückseite ansehen. Diese eine Minute verhindert, dass Sie eine ganze Fläche mit zu kleiner Zahnung verlegen. Offene Zeit im Auge behalten Aufgekämmter Kleber bildet nach kurzer Zeit eine Haut. Ist sie da, trägt der Kleber nicht mehr – erkennbar daran, dass beim Fingertest kein Material mehr am Finger haftet. Dann muss der Bereich abgenommen und neu aufgezogen werden. Kämmen Sie deshalb nur so viel Fläche vor, wie Sie in der offenen Zeit belegen können. Nach der Arbeit sofort reinigen Angetrockneter Klebermörtel verrundet die Zahnung. Eine verrundete Zahnung zieht flachere Riefen und damit weniger Kleberbett, ohne dass Sie es merken. Kelle deshalb direkt nach dem Einsatz mit Wasser abwaschen und trocken weglegen. Technische Daten Produktart Zahnkelle für das Buttering-Floating-Verfahren Zahnung 12 / 4 mm (Doppelzahnung) Große Zahnung 12 mm – für den Untergrund Kleine Zahnung 4 mm – für die Fliesenrückseite Griff ergonomisch, rutschfest Einsatz Kleberauftrag bei Fliesen- und Plattenverlegung, besonders Großformate Verpackungs-Einheit 1 Stück Hersteller-Referenz FA800124 Muss ich immer Buttering-Floating machen? Nein. Bei kleinen bis mittleren Formaten im Innenbereich genügt in der Regel der einseitige Auftrag. Erforderlich wird das Verfahren bei Großformaten, im Außenbereich, in Schwimmbecken und generell bei hoch belasteten Flächen. Verbraucht das nicht viel mehr Kleber? Etwas mehr, ja. Der Mehrverbrauch ist aber deutlich geringer als die Kosten eines Schadensfalls durch Hohlräume – und bei Großformaten ist der zweite Auftrag ohnehin nicht optional. Welche der beiden Doppelzahnungen ist die richtige für mich? Die 12/4-mm-Kelle deckt Formate bis etwa 60 × 60 cm ab, die 15/4-mm-Kelle ist für Großformate darüber gedacht. Ausschlaggebend ist zusätzlich die Ebenheit Ihres Untergrunds. Kann ich damit auch normal einseitig arbeiten? Ja9,70 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Hufa Buttering-Floating Kelle Edelstahl Holzgriff 280x130mm 4x4/10x10mm gezahntHufa Buttering-Floating Kelle Edelstahl mit Naturholzgriff 280 x 130mm, eine Kelle mit 4x4mm und 10x10mm Zahnung, zum gleichmäßigen Auftragen von Fliesenkleber, vor der Verlegung von Fliesen, Platten, Mosaik etc. Die Marke der Fliesenleger! Technische Daten: zwei Zahnungen: 4x4mm und 10x10mm, Größe: 280x130mm, Edelstahl rostfrei, mit Naturholz Griff mit Doppelstütze, Made in Germany. Branchen: Handwerker, Fliesen-Platten-Mosaikleger, Hobby und Heimwerker. Weitere Informationen siehe Download!17,35 €*Versand: 6,95 €Sichere Weiterleitung zum Anbieter
-
Lean Administration. Effizienzsteigerung durch Prozessoptimierung der Auftragsabwicklung im Sondermaschinenbau, Taschenbuch von Stefan Gross, GRIN,Lean Administration. Effizienzsteigerung Durch Prozessoptimierung Der Auftragsabwicklung Im Sondermaschinenbau, Taschenbuch Von Stefan Gross, Grin, 978-3-346-46310-4, Seitenanzahl: 6027,95 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Effizienzsteigerung von Werkzeugmaschinen durch Optimierung der Technologien zum Komponentenbetrieb – EWOTeK, Taschenbuch von , Apprimus,Effizienzsteigerung Von Werkzeugmaschinen Durch Optimierung Der Technologien Zum Komponentenbetrieb – Ewotek, Taschenbuch Von, Apprimus, 978-3-86359-088-8, Seitenanzahl: 17649,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie können Montagehilfen in der Automobilindustrie zur Effizienzsteigerung und Qualitätsverbesserung eingesetzt werden?
Montagehilfen in der Automobilindustrie können zur Effizienzsteigerung beitragen, indem sie den Arbeitsprozess beschleunigen und die Arbeitsbelastung der Mitarbeiter reduzieren. Sie können auch die Qualität verbessern, indem sie die Genauigkeit und Präzision bei der Montage von Bauteilen erhöhen. Darüber hinaus können Montagehilfen dazu beitragen, Fehler und Ausschuss zu minimieren, indem sie die Mitarbeiter bei der Einhaltung von Montagevorschriften und -standards unterstützen. Durch den Einsatz von Montagehilfen können die Produktionskosten gesenkt und die Produktivität gesteigert werden, was letztendlich zu einer verbesserten Wettbewerbsfähigkeit führt. **
-
Welche fortschrittlichen Herstellungstechnologien werden in der Industrie zur Effizienzsteigerung und Qualitätsverbesserung eingesetzt?
In der Industrie werden fortschrittliche Herstellungstechnologien wie Automatisierung, Robotik und künstliche Intelligenz eingesetzt, um die Effizienz zu steigern und die Qualität zu verbessern. Durch den Einsatz von 3D-Druck können komplexe Bauteile schneller und kostengünstiger hergestellt werden. Die Implementierung von IoT-Technologien ermöglicht eine vorausschauende Wartung und optimiert die Produktionsprozesse. **
-
Welche Rolle spielt die Herstellungstechnik bei der Effizienzsteigerung und Qualitätsverbesserung in der Fertigungsindustrie?
Die Herstellungstechnik spielt eine entscheidende Rolle bei der Effizienzsteigerung, da sie die Produktionsprozesse optimiert und automatisiert. Durch den Einsatz moderner Herstellungstechniken können Unternehmen Zeit und Kosten sparen, was zu einer Steigerung der Produktivität führt. Zudem ermöglicht die Herstellungstechnik eine Verbesserung der Produktqualität, da sie präzisere und konsistente Ergebnisse liefert. Durch die kontinuierliche Weiterentwicklung von Herstellungstechniken können Unternehmen wettbewerbsfähig bleiben und ihre Produkte auf dem Markt erfolgreich positionieren. **
-
Wie kann 3D-Scanning in verschiedenen Branchen zur Effizienzsteigerung und Qualitätsverbesserung eingesetzt werden?
3D-Scanning kann in der Automobilindustrie eingesetzt werden, um präzise Modelle von Fahrzeugteilen zu erstellen und so die Produktentwicklung zu beschleunigen. In der Architekturbranche kann 3D-Scanning genutzt werden, um präzise Vermessungen von Gebäuden durchzuführen und Fehler bei Bauprojekten zu minimieren. Im Gesundheitswesen kann 3D-Scanning zur Herstellung maßgeschneiderter Prothesen und Implantate verwendet werden, um die Genauigkeit und Passform zu verbessern. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.